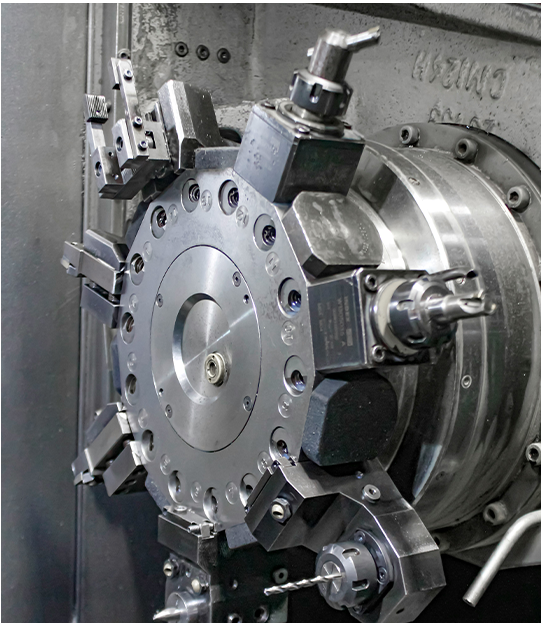
El rendimiento económico de un taller de mecanizado y la calidad dimensional de las piezas dependen directamente de la gestión de las herramientas de corte CNC. En el mecanizado por arranque de viruta, el filo de corte opera bajo condiciones extremas de fricción, altas temperaturas y esfuerzos mecánicos severos. Maximizar la durabilidad de los filos sin comprometer la rugosidad requerida es uno de los mayores desafíos técnicos en la manufactura moderna.
Un control deficiente de los parámetros de corte acelera el deterioro del herramental, incrementa los costos por sustitución de insumos y provoca paros no programados. Por el contrario, comprender la interacción entre el sustrato, la geometría del filo, la evaporación de calor y la lubricación permite extender la vida operativa del instrumental y lograr un acabado superficial CNC de calidad espejo de forma consistente.
Tipos de herramientas de corte CNC
La selección adecuada del tipo de herramienta constituye la primera línea de defensa contra el desgaste prematuro. Las herramientas de corte CNC se clasifican principalmente según su construcción estructural y el material de su sustrato.
1. Herramientas de carburo sólido monobloque
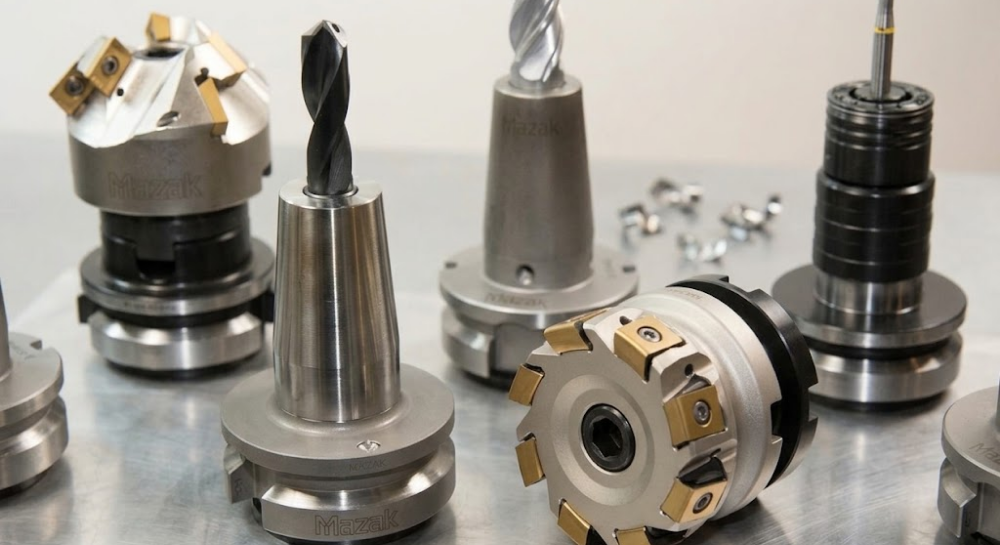
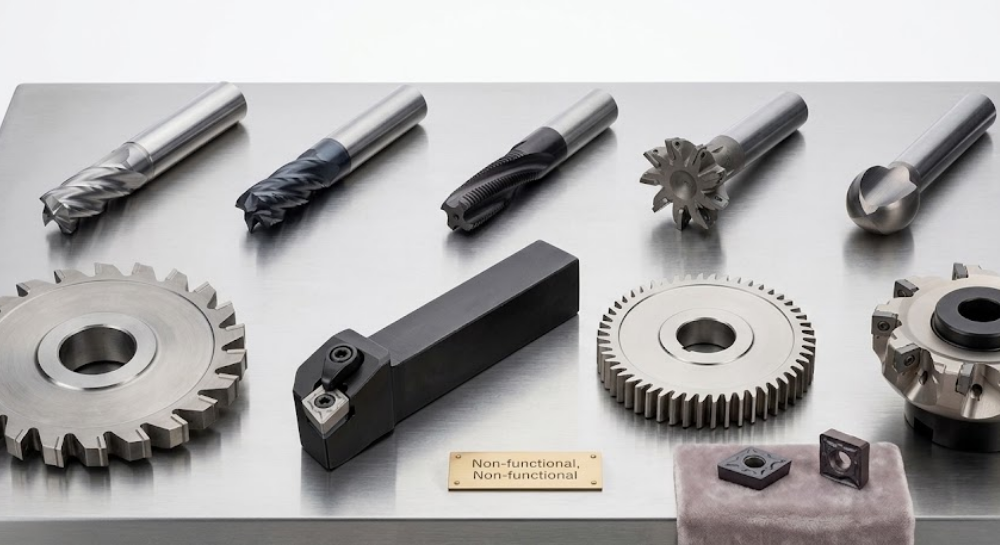
Fabricadas mediante pulvimetalurgia a partir de carburo de tungsteno (WC) enlazado con cobalto (Co), las fresas y brocas de carburo sólido destacan por su elevada dureza y rigidez estructural.
- Aplicaciones principales: Fresado de alta precisión, mecanizado de cavidades pequeñas, grabado 3D, micro-mecanizado y operaciones donde la deflexión de la herramienta debe ser nula.
- Ventajas: Alta rigidez dinámica, posibilidad de trabajar con geometrías de corte complejas y excelente tenacidad en diámetros inferiores a 16 mm.
2. Herramientas intercambiables con insertos para CNC
Este sistema consta de un cuerpo de acero aleado (portaherramientas o cortador) sobre el cual se montan mecánicamente insertos para CNC sustituibles. Cuando el filo de corte se desgasta, el inserto se gira (indexa) para utilizar una nueva arista de corte.
- Sustratos habituales: Carburo cementado recubierto, cerámicas industriales (Al2O3, Si3N4), Nitruro de Boro Cúbico (CBN) y Diamante Policristalino (PCD).
- Aplicaciones principales: Torneado pesado, fresado de gran diámetro (planreadores), tronzado, ranurado y taladrado de grandes perforaciones.
- Ventajas: Reducción sustancial de costos operativos en grandes volúmenes de remoción de material, ya que únicamente se reemplaza la plaquita gastada y no el cuerpo de la herramienta.
| Material del sustrato | Dureza aproximada (HV) | Temperatura máx. de trabajo (°C) | Aplicación recomendada |
| Acero Rápido (HSS-Co) | 800 – 900 | 550 – 600 | Lotes pequeños, roscado manual, materiales blandos |
| Carburo Cementado (WC-Co) | 1,400 – 1,800 | 800 – 1,000 | Usos generales, aceros, inoxidables y fundición |
| Cerámica (Al2O3 / Si3N4) | 2,000 – 2,200 | 1,200 – 1,500 | Fundición gris, superaleaciones y aceros templados |
| Nitruro de Boro Cúbico (CBN) | 3,000 – 4,500 | 1,200 – 1,400 | Torneado de aceros endurecidos (>55 HRC) |
| Diamante Policristalino (PCD) | 6,000 – 8,000 | 600 – 700 | Aluminio con alto silicio, plásticos y materiales compuestos |
Factores que afectan su desgaste
El desgaste de herramientas CNC es un fenómeno tribológico inevitable, pero su velocidad de progresión se puede controlar. Los mecanismos fundamentales que degradan el filo son el desgaste abrasivo, adhesivo, difusivo y por fatiga térmica. Comprender las variables operativas que aceleran estos procesos es indispensable para prevenir fallas catastróficas.
- Desgaste de flanco (VB): Ocurre en la cara de incidencia de la herramienta por la fricción abrasiva con la superficie mecanizada. Es el tipo de desgaste más deseable por ser predecible.
- Desgaste de cráter (KT): Se produce en la cara de desprendimiento debido al flujo de la viruta caliente, provocando una cavidad por difusión atómica a altas temperaturas.
- Filo de aportación (BUE – Built-Up Edge): Adhesión de microcapas del material de la pieza sobre el filo de corte a bajas velocidades. Al desprenderse, arranca partículas del sustrato, destruyendo la arista.
Velocidad de corte
La velocidad de corte CNC (Vc), expresada en metros por minuto (m/min), es la variable con mayor impacto directo en la generación de calor y en la durabilidad del instrumento.
Si la velocidad de corte CNC es excesiva, la temperatura en la zona de cizallamiento supera el límite de resistencia térmica del recubrimiento, provocando deformación plástica del filo. Por el contrario, si la velocidad es demasiado baja, se favorece la formación del filo de aportación (BUE), arruinando el acabado superficial CNC.
Refrigeración adecuada
La gestión térmica en la zona de corte condiciona la integridad estructural de las herramientas de corte CNC. El uso de un refrigerante para maquinado cumple tres funciones indispensables: disipar el calor, lubricar la interfaz entre la viruta y la herramienta, y evacuar los residuos del área de trabajo.
Existen diversos métodos para aplicar el fluido de corte según el proceso y la aleación trabajada:
- Refrigeración por inundación (Flood Coolant): Suministro continuo de emulsión soluble en agua (taladrina) a baja presión. Eficaz para disipar grandes cantidades de calor en aceros y aluminios.
- Refrigeración de alta presión a través del husillo (CTS – Coolant Through Spindle): Inyección de refrigerante para maquinado a presiones de entre 20 y 80 bar directamente a través de canales internos en la herramienta. Es la solución idónea para taladrado profundo y fresado de cavidades estancas, eliminando el riesgo de volver a cortar virutas (re-cutting).
- Mínima Cantidad de Lubricante (MQL – Minimum Quantity Lubrication): Atomización de microgotas de aceite vegetal en un flujo de aire comprimido. Reduce drásticamente el impacto ambiental y el choque térmico en operaciones de fresado.
- Mecanizado en seco: Recomendado en el fresado de interrupción dura con insertos para CNC de carburo recubiertos con capas de AlCrN o TiAlN. En estos casos, la aplicación discontinua de refrigerante líquido genera gradientes de temperatura extremos que provocan grietas por fatiga térmica (thermal cracking).
Buenas prácticas para prolongar la vida útil
Optimizar el rendimiento operacional exige aplicar metodologías de mecanizado avanzadas que distribuyan las cargas mecánicas y térmicas de manera uniforme.
1. Implementar fresado concordante (Climb Milling)
En el fresado de corte hacia abajo o concordante, el diente de la herramienta entra en el material con el espesor máximo de viruta (hmax) y sale con un espesor igual a cero (h=0). Esto permite que el calor se transfiera hacia la viruta expulsada y no hacia el cuerpo de la herramienta, minimizando el desgaste de herramientas CNC y ofreciendo un mejor acabado superficial CNC.
2. Adoptar estrategias de mecanizado trocoidal o dinámico
Las trayectorias de corte dinámicas mantienen un ángulo de empaque o contacto constante de la herramienta con el material. Al utilizar grandes profundidades de corte axial (ap) combinadas con pequeñas anchuras de corte radial (ae), la carga térmica se distribuye a lo largo de toda la longitud de corte de la flauta y no solo en la punta, multiplicando por tres la vida del instrumento.
3. Controlar la excentricidad (Runout) del ensamble
La excentricidad acumulada entre el husillo, el portaherramientas (cono) y la herramienta de corte debe ser inferior a 0.005 mm. Un runout elevado provoca que uno de los dientes de la fresa absorba mayor carga de viruta que los demás, originando desgaste asimétrico, microastillamiento y marcas de vibración (chatter) en la pieza. Se recomienda utilizar sistemas de sujeción de alta precisión como boquillas ER calibradas, conos térmicos (shrink-fit) o portapinzas hidráulicos.
4. Selección estratégica de recubrimientos PVD y CVD
Aplicar capas delgadas nanométricas sobre el sustrato mediante Deposición Física de Vapor (PVD) o Deposición Química de Vapor (CVD) reduce la fricción y crea una barrera térmica:
- TiAlN / AlTiN (Nitruro de Titanio y Aluminio): Excelente resistencia a la oxidación a elevadas temperaturas; idóneo para aceros aleados e inoxidables.
- AlCrN (Nitruro de Aluminio y Cromo): Alta dureza en caliente y resistencia a la abrasión; la mejor opción para fresado de alta velocidad y aceros de difícil maquinado.
- DLC (Diamond-Like Carbon): Coeficiente de fricción ultra bajo; evita el engallamiento y la adhesión en el mecanizado de aluminio sin alear y plásticos de ingeniería.
Preguntas frecuentes sobre herramientas de corte CNC (FAQ)
¿Cómo prolongar la vida útil de una herramienta de corte CNC?
Ajustando correctamente la velocidad de corte, el avance y utilizando una refrigeración adecuada según el material mecanizado. Adicionalmente, se debe minimizar la excentricidad (runout) del portaherramientas, emplear estrategias de fresado concordante y seleccionar el recubrimiento adecuado para la aleación procesada.
¿Qué causa la formación del filo de aportación (BUE) y cómo se evita?
El filo de aportación se genera por la adhesión del material blando de la pieza a la cara de desprendimiento de la herramienta debido a presiones elevadas y temperaturas moderadas. Se evita incrementando la velocidad de corte CNC, utilizando herramientas con recubrimientos de bajo coeficiente de fricción (como DLC o TiN), aplicando refrigerante para maquinado a mayor presión o aumentando el ángulo de desprendimiento positivo de la arista.
¿Cuándo es conveniente usar carburo sólido y cuándo insertos para CNC?
El carburo sólido es preferible en diámetros pequeños (generalmente por debajo de 12 o 16 mm), mecanizados de alta precisión, acabados finos y materiales donde se requiera máxima rigidez. Los insertos para CNC son la opción económica y productiva para desbastado pesado, diámetros grandes, torneado general y producción en masa donde el costo por filo de corte debe ser minimizado.
¿Por qué se debe evitar el recorte de viruta (re-cutting)?
El recorte de viruta ocurre cuando los residuos cortados no se evacúan adecuadamente y vuelven a pasar entre el filo de la herramienta y la pieza. Esto causa choques mecánicos violentos, microastillamiento en el filo de carburo, rayado del acabado superficial e incremento drástico de la temperatura en la zona de corte. Se resuelve aplicando aire comprimido o refrigerante para maquinado de alta presión (CTS).
¿Cuál es la diferencia entre recubrimientos PVD y CVD en herramientas de corte?
Los recubrimientos PVD (Deposición Física de Vapor) se aplican a temperaturas más bajas (~500 °C), lo que permite conservar la tenacidad del sustrato y mantener filos de corte extremadamente afilados; son ideales para fresado y materiales tenaces. Los recubrimientos CVD (Deposición Química de Vapor) se aplican a altas temperaturas (~1000 °C), generando capas más gruesas con máxima resistencia al desgaste abrasivo y térmico; son la norma en insertos para CNC dedicados al torneado pesado.
¿Cómo influye el ángulo de hélice en las fresas de carburo?
Un ángulo de hélice mayor (45° a 50°) reduce las fuerzas de corte radiales, suaviza la entrada del diente en el material y evacúa mejor las virutas en materiales blandos como el aluminio, favoreciendo un mejor acabado superficial CNC. Un ángulo de hélice estándar (30° a 35°) ofrece mayor masa de carburo detrás del filo, brindando superior resistencia mecánica en desbaste de aceros duros.
Conclusión
El control metódico del desgaste de herramientas CNC constituye una ventaja competitiva determinante para cualquier planta de manufactura. Comprender que las herramientas de corte CNC son componentes dinámicos afectados por variables térmicas, mecánicas y químicas permite pasar de un esquema de sustitución reactiva a una estrategia de optimización predictiva del mecanizado.
Ajustar rigurosamente la velocidad de corte CNC según las leyes de desgaste de Taylor, integrar sistemas eficientes de refrigerante para maquinado, controlar la precisión del montaje y adoptar estrategias de corte dinámicas prolongará de forma notable la durabilidad de los insertos para CNC y herramientas monobloque. Finalmente, la implementación de estas mejores prácticas se traducirá en una reducción directa de los costos por pieza y en la obtención constante de un acabado superficial CNC de alta calidad operacional.