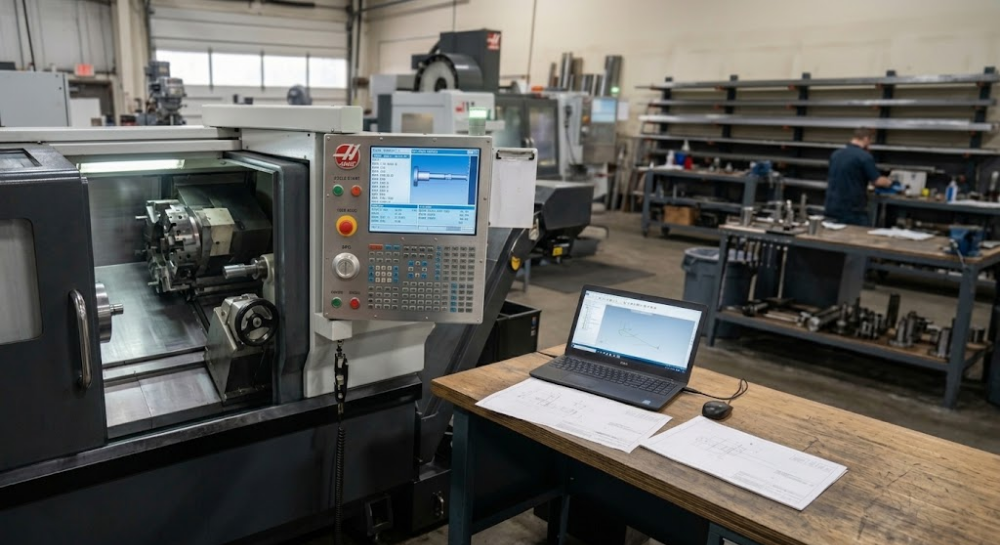
La programación de torno CNC es una disciplina mecatrónica de alta precisión donde la frontera entre la productividad óptima y un accidente costoso se mide en fracciones de milímetro. En la industria metalmecánica moderna, los tornos de control numérico computarizado han sustituido los procesos manuales para ofrecer ciclos de maquinado ágiles y repetibles. Sin embargo, la automatización no elimina el riesgo de error humano; simplemente traslada la responsabilidad operacional desde la palanca del carro transversal hacia las líneas de sintaxis en el control del equipo.
Un fallo aparentemente insignificante en la secuencia de instrucciones puede derivar en colisiones violentas contra el plato de garras (chuck), desgaste acelerado del herramental o la inutilización completa de lotes enteros de piezas. Identificar los errores en programación CNC antes de presionar el botón de inicio de ciclo (Cycle Start) es una habilidad técnica fundamental. A lo largo de esta guía exhaustiva, analizaremos las fallas sintácticas y geométricas más recurrentes, los parámetros de corte críticos y las metodologías probadas para maximizar la seguridad y rentabilidad en el taller.
Fallas frecuentes en programación CNC
La elaboración de un código G para torno CNC exige un rigor lógico absoluto. A diferencia de las fresadoras de tres ejes, el entorno de torneado opera en un plano bidimensional (X, Z) donde el eje X suele programarse en función del diámetro de la pieza y el eje Z representa la longitud axial. Confundir estos ejes o ignorar la cinemática de la máquina genera las fallas más comunes en el piso de producción.
1. Olvido o mal uso de la sintaxis del punto decimal
Uno de los errores en programación CNC más engañosos ocurre por la omisión del punto decimal en las coordenadas numéricas. En muchos controles CNC tradicionales (como FANUC, Haas o Mitsubishi), si un programador escribe X25 sin el punto decimal, el control interpreta el valor en unidades mínimas de incremento (input resolution), traduciéndolo como X0.025 mm en lugar de 25 mm. Esto provoca que la herramienta se quede lejos de la superficie deseada o, en el caso inverso, realice aproximaciones rápidas descontroladas.
2. Confusión entre aproximación rápida (G00) e interpolación lineal (G01)
El código G00 desplaza los ejes a la velocidad máxima de avance rápido de la máquina sin ejercer control sobre la trayectoria interceptada. Utilizar G00 para aproximarse demasiado cerca de la pieza de trabajo o para realizar movimientos de desbaste es la causa principal de colisiones catastróficas. Toda entrada al material, refrentado, cilindrado o achaflanado debe ejecutarse mediante interpolación lineal (G01) especificando la tasa de avance correspondiente.
3. Errores en la compensación del radio de la punta de la herramienta (G41/G42)
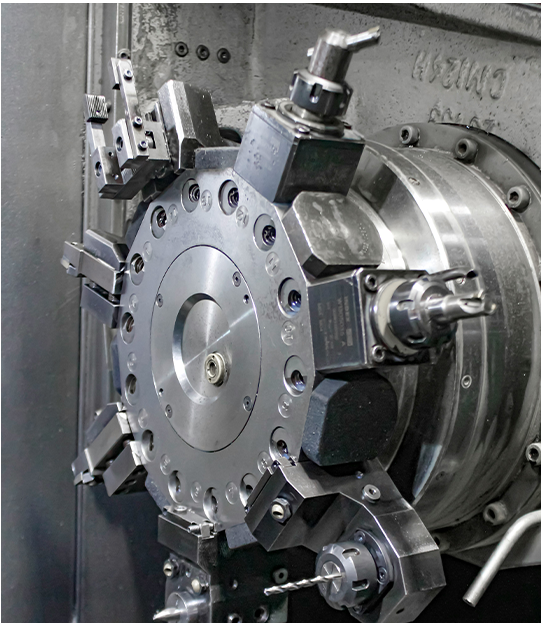
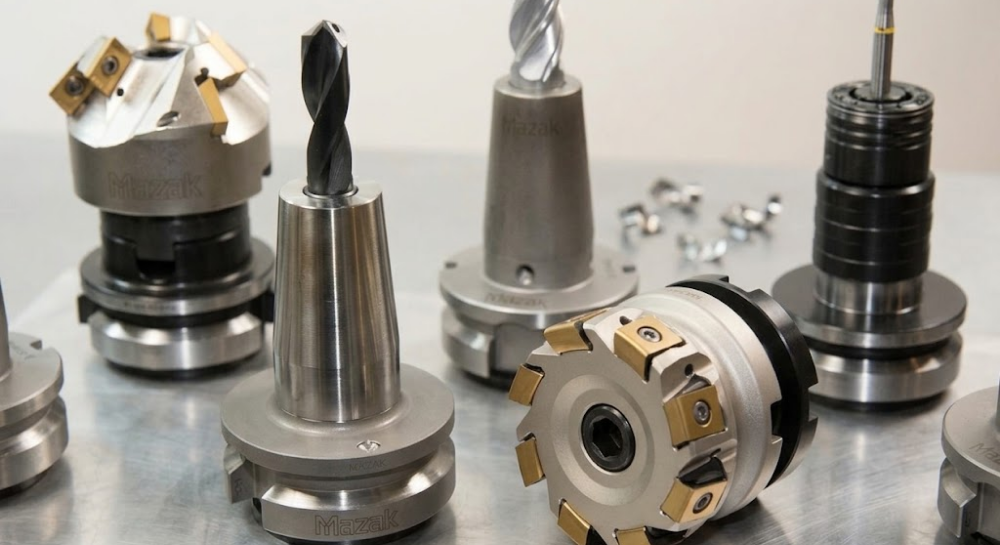
Las plaquitas de carburo montadas en la torreta no poseen una punta teóricamente afilada, sino un radio de esquina pulido (habitualmente 0.4 mm, 0.8 mm o 1.2 mm). Al realizar cortes cónicos, radios o chaflanes, la posición real del punto de corte varía respecto al punto teórico programado. No activar la compensación adecuada (G41 para herramientas a la izquierda del perfil o G42 a la derecha) o no cancelar la instrucción con G40 genera desviaciones geométricas severas en las tolerancias de la pieza.
4. Mal uso de comandos M de funciones auxiliares
Los códigos M regulan los elementos electromecánicos del torno. Olvidar encender el fluido refrigerante (M08), no activar el giro del husillo (M03 en sentido horario o M04 en sentido antihorario) o emitir una orden de apertura del plato de garras (M06 / M10 según el fabricante) mientras la máquina está en movimiento provoca paros de emergencia o desprendimientos peligrosos del material.
| Código G / M | Función Estándar | Error Frecuente de Programación | Consecuencia Técnica |
| G00 | Posicionamiento rápido | Usar G00 para penetrar el material | Colisión de la herramienta y daño al husillo |
| G01 | Interpolación lineal de corte | Omisión de la tasa de avance (F) | Alarma del control (“Missing Feedrate”) |
| G96 | Velocidad de corte constante | No programar el límite de RPM (G50) | Sobre-revolución del chuck y riesgo de proyección |
| G41 / G42 | Compensación de radio de herramienta | Orientación incorrecta de la punta (Tool Tip Index) | Error de perfil cónico o esférico en la pieza |
| M03 / M04 | Giro del husillo (CW / CCW) | Invertir el sentido de giro según la geometría de la placa | Destrucción inmediata del inserto de carburo |
Parámetros críticos que debes verificar
Para garantizar una programación de torno CNC robusta y libre de fallos, el programador debe auditar sistemáticamente los valores numéricos que gobiernan el posicionamiento espacial y las condiciones dinámicas de corte.
Coordenadas y offsets
La correcta administración de los offsets CNC constituye el puente entre el mundo virtual del modelo CAD/CAM y el espacio físico de la máquina. Un desfase en estas lecturas destruye la precisión geométrica de cualquier proceso de manufactura.
- Origen de pieza (Work Coordinates – G54 a G59): El cero pieza en torneado suele ubicarse en el centro de la cara frontal de la materia prima (Z=0,X=0). El error más común ocurre al medir la distancia desde el cero máquina hasta la cara del material y cargar el valor con el signo algebraico invertido (+/-) en la tabla de offsets CNC.
- Offsets de geometría de herramienta (Tool Geometry Offsets): Cada herramienta montada en la torreta posee longitudes distintas en los ejes X y Z. Medir estos parámetros con un palpador defectuoso o ingresar manualmente la longitud sin considerar si el diámetro del plato está compensado resulta en lecturas erróneas.
- Offsets de desgaste (Wear Offsets): A medida que la plaquita se erosiona durante la producción en serie, el operador aplica micro-ajustes en los offsets CNC de desgaste. Acumular valores de ajuste sin poner a cero la tabla al reemplazar la plaquita provocará que la nueva herramienta corte dimensiones fuera de tolerancia.
- Orientación del vector del radio de punta (Tool Tip Direction): En la tabla de herramientas del control CNC, se debe definir un código numérico (del 1 al 9) que le indica a la computadora hacia dónde apunta el radio de la plaquita respecto al eje de rotación. Una asignación incorrecta inutiliza la compensación automática G41/G42.
Recomendaciones para reducir scrap y retrabajos
Lograr una reducción de scrap CNC sostenida exige la implementación de protocolos de verificación rigurosos que detecten inconsistencias en el código antes de que la herramienta toque el material.
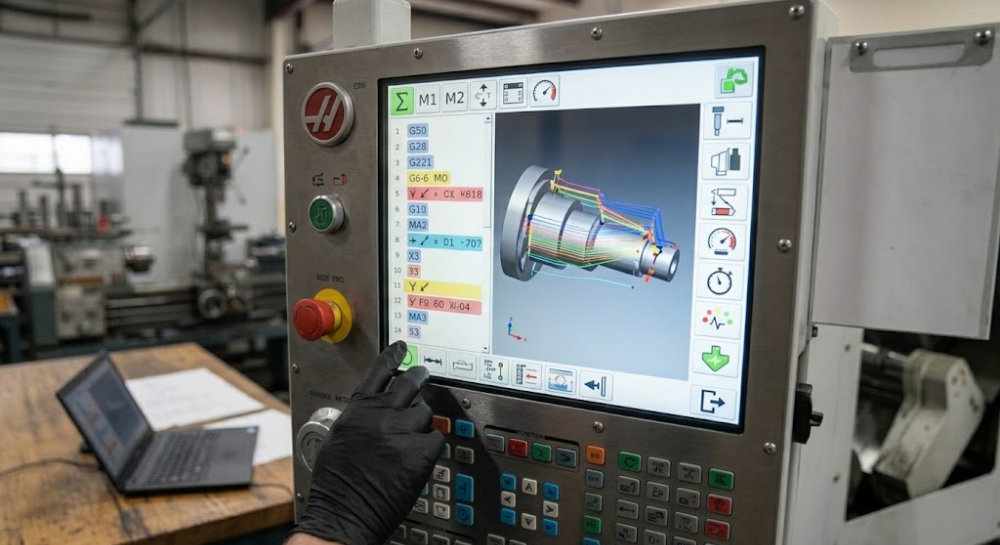
- Ejecutar simulaciones en software CAD/CAM o simuladores CNC: Antes de transferir la información a la máquina, se debe procesar el código G para torno CNC en un simulador 3D con verificación de colisiones. Esto permite comprobar las trayectorias de entrada, salidas de roscado y pasos de ranurado.
- Utilizar el modo Bloque a Bloque (Single Block) y avance reducido (Feed Override): Durante el maquinado de la primera pieza de un lote (First Article Inspection), se debe activar el modo de ejecución paso a paso. Reducir la perilla de Rapid Override al 25% o 50% otorga al operador el tiempo de reacción necesario para presionar la parada de emergencia (Feed Hold) si observa una trayectoria anómala.
- Mecanizado en el aire (Dry Run): Consiste en ejecutar el programa completo retirando los offsets del eje Z hacia una zona segura (por ejemplo, Z+50.0 mm fuera de la copa) y sin montar el material. Esta prueba permite verificar visualmente el cambio de herramientas, el encendido de funciones auxiliares y el giro del husillo.
- Estandarización de plantillas de código (Subrutinas y Ciclos Fijos): Simplificar la estructura del programa mediante el uso de ciclos fijos de desbaste (G71), refrentado (G72), tronzado (G75) y roscado (G76) reduce drásticamente las líneas de código manuales, minimizando la probabilidad de incurrir en errores en programación CNC.
- Auditoría periódica de postprocesadores: Asegurarse de que el postprocesador del software CAM coincida exactamente con la sintaxis del control del torno (dialecto FANUC, Haas, Okuma o Siemens). Un postprocesador mal configurado puede generar códigos de arco (G02/G03) incompatibles que causan alarmas mecánicas.
Preguntas frecuentes sobre programación de tornos CNC (FAQ)
¿Cuál es el error más común al programar un torno CNC?
Una mala configuración de offsets y coordenadas puede provocar colisiones, piezas fuera de tolerancia y retrabajos costosos. La omisión del punto decimal en las coordenadas, la equivocación entre los modos G00 y G01, y la falta de limitación de RPM en velocidad de corte constante (G50) también figuran entre los fallos más destructivos en el taller.
¿Qué diferencia existe entre las coordenadas absolutas (G90) e incrementales (G91/U/W) en torneado?
En la programación de torno CNC, las coordenadas absolutas toman como referencia el punto cero pieza fijo (X0,Z0). Por el contrario, las coordenadas incrementales avanzan tomando como origen la última posición alcanzada por la herramienta. En tornos con control FANUC, se utilizan las letras U (para incrementos en el eje X) y W (para incrementos en el eje Z). Confundir una coordenada absoluta X50.0 con un incremento U50.0 duplicará drásticamente el diámetro del corte.
¿Por qué se rompe la herramienta al ejecutar un ciclo de roscado CNC (G76)?
Las causas principales son una velocidad de corte excesiva, un número insuficiente de pasadas de profundización configuradas en el ciclo G76, o no haber sincronizado la tasa de avance (F) con el paso exacto de la rosca en milímetros o hilos por pulgada. Asimismo, si el ángulo de penetración del perfil de la rosca no coincide con el ángulo del inserto (por ejemplo, 60° para roscas métricas o Unified), la herramienta absorberá cargas laterales excesivas.
¿Cómo afecta el radio de la punta del inserto al acabado superficial y las medidas?
El radio de la punta del inserto determina la altura teórica de las crestas en la rugosidad de la superficie. Si no se programa la compensación de radio (G41/G42), las trayectorias angulares o curvas cortarán menos material de lo especificado, dejando las cónicas más anchas o los radios fuera de tolerancia. Para reducir la rugosidad (Ra), se debe aumentar el radio de la punta o reducir el avance por revolución (f).
¿Cuándo se debe utilizar el código G50 en un torno CNC?
El código G50 (o G92 en algunas familias de controles) se utiliza principalmente para programar el límite máximo de revoluciones por minuto (RPMmax) a las que se permite girar el husillo cuando se opera bajo el modo de velocidad de corte constante (G96). Su uso es indispensable para proteger la integridad del plato de garras y prevenir la flexión del material por fuerzas centrífugas.
Conclusión
La programación de torno CNC es un proceso técnico donde la precisión analítica y la disciplina metodológica determinan el éxito comercial del taller. Como hemos analizado, prevenir los errores en programación CNC requiere ir más allá de escribir comandos en un editor; exige un dominio riguroso de la cinemática de la máquina, la correcta administración de los offsets CNC y la selección óptima de las velocidades y avances CNC.
Implementar prácticas de verificación como el uso del bloque a bloque, la realización de maquinados en el aire y la auditoría constante del código G para torno CNC garantiza una drástica reducción de scrap CNC, previniendo daños mecánicos de alto costo en el husillo y la torreta. Al transformar la prevención de errores en un estándar operativo diario, los programadores y operadores no solo protegen la infraestructura del taller, sino que elevan los niveles de calidad, repetibilidad y rentabilidad en cada pieza fabricada.